


3PE труба

Служба ГНИЭ
Предпродажная консультация
Профессиональные инженеры могут предоставить профессиональные консультации по звездочкам и профессиональные советы по выбору, проектированию, установке и техническому обслуживанию продукции.
Экономия затрат
Комплексное обслуживание поможет вам выбрать продукты, подходящие для вашего рынка и бюджета, сэкономить время и добиться взаимовыгодного сотрудничества.
Стабильная доставка
Мы организуем производство и отгрузку в соответствии с графиком клиента и срочностью заказа, а также доставим вовремя. Система быстрой доставки позволяет клиентам быстро получать товары.
Авторитетная проверка
Профессиональные инспекторы качества проведут проверку качества каждой партии продукции. Также доступны авторитетные отчеты об испытаниях.
Услуги по обработке стальных труб
Практикуйте концепцию «общего развития и общей выгоды».






Что такое труба 3PE?
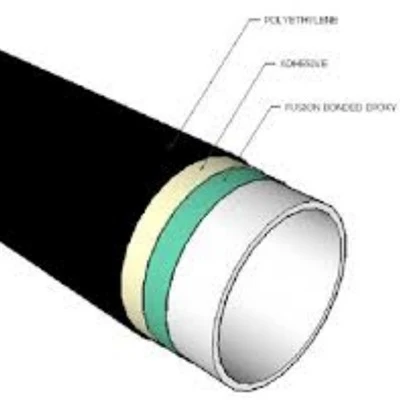
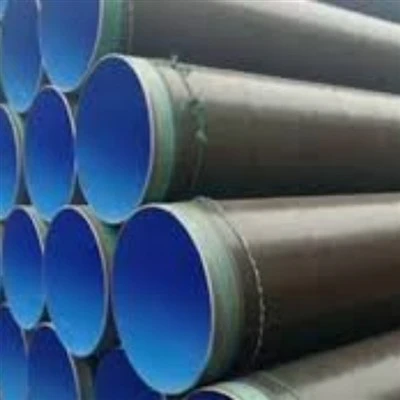
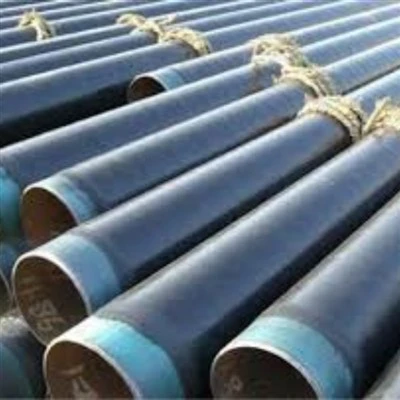
Антикоррозионная стальная труба 3PE является очень распространенным антикоррозионным трубопроводом, ее антикоррозионные характеристики очень превосходны. Основной материал антикоррозионной стальной трубы 3PE включает в себя бесшовные стальные трубы, спиральные стальные трубы и стальные трубы с прямым швом, а остальные три слоя антикоррозионных материалов представляют собой эпоксидный порошок, клей и полиэтилен.
Трехслойная структура антикоррозионного покрытия из полиэтилена (3PE) с его хорошей коррозионной стойкостью, водопроницаемостью, механическими свойствами и т. д. широко используется в нефтепроводной промышленности.
Труба 3PE обладает превосходными антикоррозионными характеристиками, а собственный антикоррозионный слой неразрывно связан с ней. Как правило, тот же материал трубы, закопанной в землю, через несколько лет может сгнить, в то время как антикоррозионная стальная труба может гарантировать, что десятилетия не гниют, ключевым моментом является антикоррозионный слой.
Полиэтиленовый антикоррозионный слой делится на двухслойную структуру и трехслойную структуру двух видов. Нижний слой двухслойной конструкции представляет собой клеевой слой, а внешний слой — полиэтиленовый слой; нижний слой трехслойной структуры обычно представляет собой эпоксидное порошковое покрытие, средний слой — клеевой слой, а внешний слой — полиэтиленовый слой. GNEE напоминает, что для трубопроводов диаметром выше DN500 нецелесообразно использовать двухслойную структуру полиэтиленового антикоррозионного слоя.
Толщина антикоррозионного слоя
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
Преимущества стальных труб 3PE:
-
Антикоррозийные трубы 2PE и 3PE имеют небольшой вес и прочное соединение;
-
Равномерность покрытия, высокая прочность;
-
Сильное антистрессовое деление, высокая ударопрочность;
-
Высокие герметизирующие и изоляционные характеристики;
-
Сильная защита от химической коррозии и водонепроницаемость, устойчивость к старению;
-
Хорошая защита окружающей среды, удобное местное обслуживание;
-
Сильная стабильность; Срок службы до 50 лет и более.

3PE Антикоррозийный процесс труб
(1) Перед обработкой квалифицированные рабочие должны визуально осмотреть внешний вид стальной трубы, корень за корнем, стальную трубу с серьезными механическими повреждениями или без них, толстой оболочкой, трещинами, впадинами и другими дефектами, неквалифицированный осмотр стальной трубы не может быть использован, и не отметить возврат. Приемку можно использовать только для строительства.
(2) спиральная стальная труба, если горловина плоская, должна быть своевременно отремонтирована закруглением, не может быть отремонтирована, должна быть списана.
(1) Во-первых, стальная труба, подлежащая антикоррозионной обработке, транспортируется на верхнюю трубную платформу рабочей линии с помощью трубозахвата, а устройство пламенного нагревателя используется для предварительного нагрева внешней поверхности стальной трубы для удаления влаги, масла и примесей с поверхности стальной трубы, а температура нагрева контролируется на уровне 40–60 градусов для улучшения качества удаления окалины с поверхности стальной трубы.
(2) стальные трубы очищаются от окалины с помощью дробеструйной машины для стальных труб, в стальной трубе в дробеструйную камеру, с помощью резиновой прокладки или толстой губки, сделанной из заглушки для труб, на обоих концах устья стальной трубы (например, стальная труба поставляется с заглушкой для трубы, чтобы использовать собственную блокировку заглушки), чтобы избежать попадания стальной трубы в процесс удаления окалины, дробеструйная камера стальной дроби в устье трубы, чтобы уменьшить потерю стальных таблеток, и в то же время обеспечить что труба при удалении количества стальных таблеток, стальная труба, очищенная от окалины после дробеструйной обработки. Поверхность стальной трубы должна достигать уровня Sa2,5, как это предусмотрено в GB/T8923-1988 «Уровень ржавчины и уровень удаления окалины со стальной поверхности перед покраской», а глубина закрепительного зерна на поверхности должна выполняться в соответствии с инструкциями производителя эпоксидного порошка.
(3) После предварительной обработки поверхности необходимо удалить всю ржавчину, масло, оксидную пленку и т. д.
(4) Осмотрите внешнюю поверхность стальной трубы корень за корнем и отполируйте дефекты поверхности, которые могут привести к точкам утечки покрытия, используя подходящие методы, а толщина стенки после полировки не должна быть меньше указанного значения. Стальные трубы с дефектами подлежат браковке или ремонту.
(5) Стальные трубы с неудовлетворительным качеством удаления окалины должны быть сняты с линии вовремя, чтобы удалить остатки в трубе, а затем снова вернуться на производственную линию для удаления окалины.
(1) После удаления окалины со стальной трубы дробеструйной очисткой, перед следующим процессом электростатического распыления эпоксидного порошка под высоким давлением, устройство для обработки пыли используется для проведения вторичной обработки внешней поверхности стальной трубы для удаления остаточного ржавого порошка и пыли с внешней поверхности стальной трубы, а эпоксидное порошковое покрытие должно быть выполнено в течение 4 часов, и если более 4 часов или поверхность стальной трубы кажется ржавой, предварительная обработка поверхности должна быть проведена. проведено еще раз. Если поверхность стальной трубы покрыта мелкой пылью, сначала следует запустить вытяжной вентилятор на устройстве пылеудаления, а затем запустить двигатель пылеудаления; Если производство необходимо прервать, сначала следует нажать кнопку остановки двигателя пылеудаления, а затем остановить работу вытяжного вентилятора.
(2) Регулярно очищайте пылесос от пыли, чтобы избежать чрезмерного скопления и повлиять на эффект удаления пыли.
(3) Рабочее состояние вытяжного вентилятора следует часто проверять после запуска устройства для мелкой пыли.
(4) Электрод для удаления пыли следует обслуживать по графику, чтобы обеспечить его нормальную работу.
(5) При проведении антикоррозионного производства поверхность стальной трубы должна проверяться не реже одного раза в час на наличие микропыли.
(1) Стальную трубу после обработки микропылью перед нанесением эпоксидного порошкового покрытия следует предварительно нагреть с помощью среднечастотной машины постоянной мощности KGPS-750uw для нагрева стальной трубы, а температура предварительного нагрева должна соответствовать температуре, необходимой для эпоксидного порошкового покрытия, но максимум не должен превышать 275 градусов.
(2) Проверьте уровень воды в циркуляционном бассейне средней частоты. Убедитесь, что объем воды составляет не менее ~3 кубических метров. Запустите среднечастотный насос циркуляционной воды, проверьте, все ли трубы циркуляционной воды протекают или нет, и запускайте машину среднечастотного устройства только тогда, когда вы уверены, что все трубы циркуляционной воды в порядке.
(3) В зависимости от скорости подачи стальных труб разного диаметра и заданной температуры нагрева используйте экспериментальную трубу для регулировки и определения значения выходной мощности среднечастотного нагрева во время производства на действующей линии.
(4) Использование современных приборов для измерения температуры для измерения температуры предварительного нагрева стальной трубы, повышения точности измерения, чтобы гарантировать, что стальная труба для порошкового покрытия, температура предварительного нагрева стальной трубы находится в диапазоне, рекомендованном производителем порошкового покрытия.
(5) При проведении антикоррозионной обработки измеряйте и записывайте не реже одного раза в час, чтобы определить температуру предварительного нагрева стальной трубы при нанесении порошкового покрытия.
- Эпоксидное порошковое покрытие или распыление
- Обработка стальных труб с пластиковым покрытием
- Обертывание клейкой и полиэтиленовой лентой
(1) Нанесение клея должно осуществляться в процессе гелеобразования эпоксидного порошка.
(2) При использовании процесса боковой намотки необходимо обеспечить, чтобы полиэтилен в перехлесточной части и полиэтилен по обе стороны сварного шва был полностью скручен и уплотнен, а поверхность полиэтиленового слоя не должна быть смята.
- Циркуляционное водяное охлаждение
После окончания производства антикоррозионного слоя стальной трубы его следует быстро охладить и зафиксировать формование, можно использовать для циркуляции воды, заливая помещение для нанесения покрытия на коррозию готовой стальной трубы для поверхностного слоя антикоррозионного слоя охлаждения, охлаждения, чтобы принять подметоды по секциям.
(1) Перед началом производства запустите двигатель насоса циркуляционной воды в помещении для нанесения покрытия.
(2) Отрегулируйте переключатель каждого клапана трубы охлаждающей воды, чтобы контролировать размер охлаждающей воды, чтобы избежать воздействия на антикоррозионное покрытие, вызванного чрезмерной скоростью потока воды, что повлияет на внешний вид и качество формирования покрытия.
(3) Прежде чем стальная труба попадет в первый комплект приводных колес в помещении для заливки и нанесения покрытия, она охлаждается первой охлаждающей водой. Чтобы поверхностный слой стальной трубы был только антикоррозионным на покрытии при прокатке к первому комплекту резиновых колес, антикоррозионный слой не будет поврежден и останется неповрежденным.
(4) В зависимости от размера трубы и разницы температур окружающей среды возьмите 2–4 секции охлаждающей воды для охлаждения по секциям, температура охлаждения стальной трубы не выше 60 градусов и для обеспечения полного отверждения эпоксидного покрытия, наплавленного методом плавления.
(5) Внешний вид покрытия должен быть ровным, ровным по цвету, без пузырей, трещин и усадочных отверстий, допускается легкий рисунок апельсиновой корки, а толщина покрытия должна соответствовать проектным требованиям.
(6) По крайней мере, толщина антикоррозионного слоя 1-й, 5-й и 10-й стальных труб должна быть проверена для каждой последующей производственной партии, а затем отбираться не менее одной пробы для каждой 10-й трубы.
(7) Если у собственника есть требования, они реализуются в соответствии с требованиями собственника.
- Отрезать и оставить голову
После охлаждения антикоррозионного слоя стальной трубы охлаждающей водой длина стопорной головки конца трубы должна составлять 100-120 мм в соответствии с требованиями нормативных документов.
- Шлифовальный конец трубы с сохраненной головкой
(1) Торцевая поверхность полиэтиленового слоя должна образовывать фаску не более 30 градусов, а эпоксидное порошковое покрытие толщиной не более 20 мм может оставаться за пределами торца полиэтиленового слоя. Следует избегать отслаивания или коробления антикоррозионного слоя на конце антикоррозионной трубы.
(2) Удерживающая головка на конце трубы с использованием электрической проволочной щетки для обработки удерживающей головки на конце трубы, работа по секциям 2–3 раза для достижения стандартных требований.
(3) Проволочная щетка, используемая для шлифовки фаски антикоррозионного слоя на конце трубы, рабочая поверхность должна быть ровной, без неровностей и вмятин.

Контроль качества труб GNEE
① Проверка качества осуществляется путем отбора проб в соответствии с правилами проектирования.
② Используйте визуальный осмотр корня за корнем. Поверхность покровного слоя должна быть однородной, морщинистой, ровной, без пузырей, выпуклых вздутий, неравномерной извитости и других дефектов покровного слоя.
③ Проверьте отверстия с помощью щупа. Если обнаружены отверстия, отшлифуйте их наждачной бумагой и залейте краской.
④ Недостаточная толщина лакокрасочного слоя или точечных отверстий следует проверить повторно после возвращения к ремонту и отверждению. Неквалифицированные следует ремонтировать снова, пока они не будут квалифицированы.
⑤ Проверка адгезии: с помощью твердого инструмента сделайте надрез на покрытии под углом 60° для выборочной проверки. Покрытие следует разрезать непосредственно на подложку, приклеить лентой поцарапанную часть, затем оторвать ленту, чтобы увидеть царапины, покрытие не должно отслаиваться, но также в тех же условиях на образцах аэрозольной краски для проверки.
Проверка и приемка покрытия стальных труб
① Во время и после нанесения покрытия обрабатываемая деталь должна быть защищена от летящей пыли и другого мусора.
② После проверки покрытия покрытие должно быть того же цвета, что и покрытие. Цвет яркий и блестящий, без складок, вздутий, свисаний, протечек и других дефектов.
③ Определение толщины пленки покрытия. Определение толщины лакокрасочной пленки с помощью контактного толщиномера лакокрасочной пленки, толщиномер лакокрасочной пленки обычно определяет толщину по 3 точкам, принимает среднее значение.

Спецификация трубы 3PE поставки GNEE:
Размер:Внешний диаметр: 219,1 мм - 4064 мм (8 дюймов - 160")
Толщина стенки: 3,2 мм - 40 мм
Длина: 6-18 метров
Конец:квадратные концы (прямой распил, распил и резка горелкой).
скошенный для сварки, скошенный
Поверхность:Слегка смазанный маслом,
Горячее цинкование,
Электрооцинкованный,
Черный,
Голый,
Лаковое покрытие
Антикоррозийное масло, Защитные покрытия

Упаковка и доставка
Мы гарантируем безопасную и своевременную доставку стальных труб клиентам.
01
Пакет труб
Пластиковые заглушки на обоих концах,
Шестиугольный тюк с максимальным весом 2000 кг Шестиугольный тюк 2000 кг с несколькими стальными полосами,
На каждой пачке две этикетки.
Оберните водонепроницаемой бумагой,
пластиковый колпачок.
02
Доставка труб
GNEE обеспечивает наиболее эффективные и безопасные внутренние и международные перевозки всех продуктов: морские, воздушные, контейнерные железнодорожные, морские, железнодорожные и автомобильные перевозки.
Железнодорожные перевозки морским, воздушным, контейнерным, морским, железнодорожным и автомобильным транспортом.


Услуга
Резка труб
Применение: Углеродистые, нержавеющие и легированные стали.
Диапазон резки: толщина 6–170 мм (более толстый материал доступен по запросу)
Зона резки: от 50 мм
Нарезка и накатка канавок для стальных труб
Нарезание канавок и накатывание канавок может быть выполнено в любом стиле в соответствии с отраслевыми стандартами. Подходит для стальных труб любой длины диаметром от 1 до 48 дюймов.
Нарезание резьбы на трубах
Мы можем предоставить резьбу для труб любой длины диаметром от 1/8 до 20 дюймов. Доступны конусы NPT*, NPS*, Peerless 3/16 дюйма и 8-конусные.
Снятие фаски на трубе
Основными формами обработки канавок, обеспечиваемыми GNEE, являются V-образная канавка, Y-образная канавка, U-образная канавка, двойная V-образная канавка и X-образная канавка.
Покрытие труб
Поставка группы GNEE: калькуляция 3PE, эпоксидное покрытие, покрытие 3PP, покрытие FBE, антикоррозийная черная краска, антикоррозийная масляная краска, битумная краска, эпоксидная краска и т. д.
Часто задаваемые вопросы
Вопрос: Вы производитель стальных труб или торговая компания?
Вопрос: Могу ли я посетить вашу фабрику?
Вопрос: получила ли ваша компания какие-либо сертификаты?
Вопрос: Можете ли вы предоставить бесплатные образцы?
В: Сколько времени занимает доставка?
Вопрос: Могу ли я настроить другие размеры продуктов?
Мы предоставляем OEM/ODM.
Вопрос: Как мы можем получить предложение?
Вопрос: Каковы ваши условия оплаты?
Вопрос: Каковы ваши условия торговли?
Вопрос: какой у вас минимальный заказ?